
PEM® ThermaLink™ フィッティング

PEM ThermaLink™ 溶接不要のマニホールドおよびポート用フィッティング
リベット式の装着。確実の止水性。溶接は不要。
マニホールド、ドレン、ポート用の溶接不要フィッティング。
溶接を用いずに、流体や空気を扱うための漏れのないマニホールド、ドレン、またはポートアセンブリをどのように作成しますか?
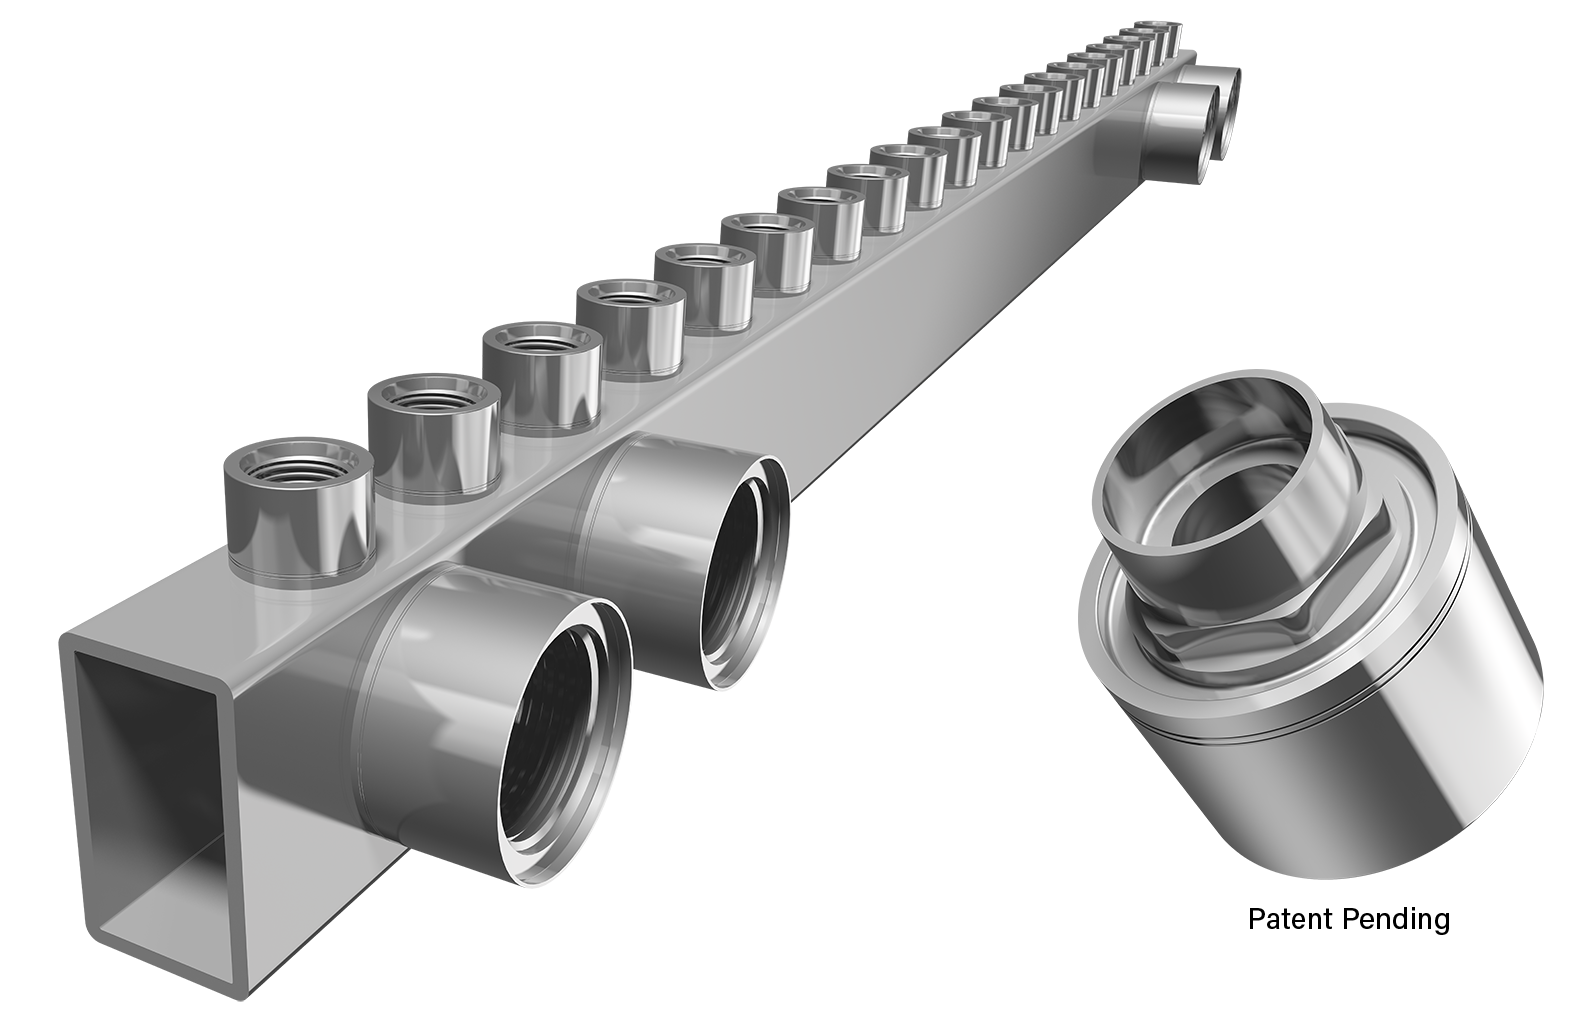
PEM ThermaLink™ は、マニホールド、ドレン、冷却トレイにおける溶接やろう付けを代替する、マニホールド用に設計されたフィッティングです。PEM ThermaLink™ フィッティングは、圧縮永久ひずみを回避し、気密性のある漏れのない接続を保証するために厳格な公差で保持されたエラストマーシールと組み合わされた精密な流体ポートで構成されています。PEM ThermaLink™ フィッティングはリベットのように取り付けられ、熱、溶接、またはろう付けなしで適用でき、アルミニウムとステンレス鋼などの異種材料を数秒で接合できます。簡易な手工具を使用するか、より高いスループットのために、PennEngineering 社の子会社である MDS 社から完全自動化ソリューションを利用できます。PEM ThermaLink™ フィッティングは、Open Compute Project(OCP)基準および加圧用途向けの複数の自動車業界基準を上回るように設計されています。
マニホールドにおけるろう付けや溶接の代替として、PEM ThermaLink™ フィッティングは、溶接と比較して垂直度が4〜7倍厳しく、位置公差が2〜5倍厳しく、取り付け速度が5倍以上高速です。さらに、熱変形、異物混入(FOD)、熟練溶接工への依存がありません。
- 従来の溶接よりも垂直度が4〜7倍高い
- 溶接+後焼成と比較して、リベットサイクルが5倍以上高速
- OCP認定のヘリウム漏れ試験、バースト圧力試験、振動試験、および圧力サイクリング試験
なぜ溶接とろう付けでは不十分なのか
マニホールド、ドレン、流体/エアポートは、組み立て状態を維持し漏れを防ぐために、通常は溶接またはろう付けされます。これらの工程には、以下の4つの複合的な問題が生じます:
- 公差の維持が困難です。レーザー溶接でも0.5〜1.0 mmのばらつきが生じ、1つのマニホールド上の多数の継ぎ手でこのばらつきが急速に累積します。
- ろう付けにより部品が変形します。部品の「浮き」、垂直度のずれ、そして板金とろう材との間の熱膨張の不一致が発生します。
- 異種金属の接合は課題です。異なる特性のために選択された金属を、熱ベースの工程で確実に接合することは困難です。
- この工程は汚染があり、遅く、労働力制約があります。溶接とろう付けはFOD(異物)を発生させて清掃が必要となり、熱影響部で金属組織を変化させ、さらに入手が難しくなっている溶接作業員に依存しています。
データセンター向けマニホールドメーカーにとって、高密度のクイックディスコネクト(QD)の取り付けは、溶接で確実に維持できるよりも厳しい公差を要求します。調達および運用の責任者にとって、同じ根本原因が熟練溶接工の不足と高い人件費という形で表面化しています。
PEM ThermaLink™ の仕組み
ステップ 1. リベット留め。PEM® リベット技術により、熱や溶接を用いず、リベットを使ってアウトレット、スタッド、またはポートをマニホールドチューブに取り付けます。さまざまな形状、サイズ、基材に対応しており、冷却マニホールド内で異種金属の接合を実現します。
ステップ 2. シール。圧縮エラストマーシールにより、OCP 規格に準拠した気密性かつ漏れのない接続を提供し、コールドプレートおよびマニホールドブロック内でシールされ、トルクが一貫したネジ部と流路を形成します。
ステップ 3. 並列での加工と洗浄。角型チューブと精密フィッティングを中心に設計された本システムは、チューブとフィッティングの CNC 加工を並列で行い、洗浄・不動態化処理を個別に実施できるため、従来マニホールド生産の柔軟性を損なっていた溶接と CNC 加工が混在するワークフローを排除します。
PEM ThermaLink™ の優位性は?
熱を加えない高精度。垂直度 0.05 mm、平面度 0.08 mm、位置精度 0.15 mm – 熱変形なし。
取り付け速度が 5 倍以上。典型的な 15 秒の溶接および後焼成に対し、リベットサイクルは 3 秒 – ハンドリングと位置合わせを含めて接続あたり 10 秒未満。
熱なし、FOD(外来物)なし。清掃不要で、冶金組織を変化させる熱影響部も発生しません。
希少な労働力への依存度を低減。リベット工具が認定された溶接およびろう付け作業員を代替します。
公差および性能データ
マニホールドの出荷可否を決定する公差において、PEM ThermaLink™が従来の溶接やろう付けと比較してどのように優れているかを以下に示します。
| 公差指標 | PEM ThermaLink™ (リベットフィット) | 一般的な溶接 | 一般的なろう付け |
|---|---|---|---|
| 直角度(ポート角度対取り付け面基準 | 0.05 mm | 0.2 ~ 0.5 mm | 0.1 ~ 0.3 mm |
| 平行度/平面度(取り付け後の表面平面性) | 0.08 mm | 0.3 ~ 0.8 mm | 0.15 ~ 0.4 mm |
| 位置/同心度(ポートの位置および深さと取付面との関係) | 0.15 mm | 0.3 ~ 1 mm | 0.2 ~ 0.5 mm |
PEM ThermaLink™のリベットフィット技術は、従来の溶接と比較して垂直度が4~7倍、位置公差が2~5倍厳しく、ろう付けよりも一貫して優れた性能を発揮します。これにより、熱歪みを生じさせずに精密なブラインド mate カップリング(UQDB)を実現します。
完全なプロセス比較、技術仕様、資格試験結果、および製品FAQをご覧ください
独立した資格認定済み
PEM ThermaLink™ マニホールドは、2つの第三者機関の試験所でOCP準拠の完全な資格認定を完了し、合格しました。
- ヘリウム漏れ試験:確認された漏れは検出されませんでした。
- 破裂圧力試験:2.76 MPaの要件に対して8.36 MPaで破裂 — およそ3倍のマージン。
- 温度と湿度:サイクリング中、または40°C/104°F/93% RHで96時間経過後も損傷なし。
- 振動(動作状態):どの軸でも損傷なし。
- 圧力サイクリング:10,000サイクルで物理的な損傷なし。
完全な適合性試験結果をご覧ください
必要な場所のために設計されています
メカニズムは市場全体で同じです。設計サービスは、各アプリケーションが要求するポート、材料、レイアウトに適応します。
- データセンター / AI液体冷却
- 自動車およびEV
- 一般産業
- エネルギー貯蔵
- 航空宇宙および航空宇宙電子機器
- ロボティクス
- データ通信
購入方法
PEM ThermaLink™フィッティングは、お客様の製造モデルに適合するように設計されており、溶接やろう付けと比較してマニホールド組立における人件費を削減します。
契約設置 — マニホールドチューブを送付いただくと、PEM ThermaLink™フィッティングを取り付けた状態で返送されます。これにより、お客様自身での漏れテスト、クイックディスコネクトの組み立て、エンドキャップの溶接が可能になります。
マニホールド完全供給 — 漏れ検査済みの完全なマニホールドを、熱管理製品に直接供給します。
PennEngineering®を選ぶ理由
1942年に設立されたPennEngineering®は、締結技術、取付設備、およびコンポーネントソリューションにおける世界のリーダーです。この規模により、概念から取付まで、設計の専門知識、迅速なテスト、そして自動化による取付サポートを提供します。
80年以上の歴史 | 30拠点 | 年間110億個以上のファスナー生産 | 7つの製品開発センター
エンジニアと相談する
すべてのPEM ThermaLink™プログラムは対話から始まります。設計について議論したり、テストデータをレビューしたり、購入モデルを検討したりするために、エンジニアとご相談ください。.